 Deutsch
 English
 русский
 Español
 عربى

Home / Nachricht / Branchennachrichten / Warum wird harzbeschichteter Sand häufig im Shell-Core-Maschinenprozess verwendet?
Warum wird harzbeschichteter Sand häufig im Shell-Core-Maschinenprozess verwendet?
Branchennachrichten-Harzbeschichteter Sand ist in der Gießereiproduktion zu einem vertrauten Material geworden, insbesondere wenn Hersteller Kerne mit definierten Formen und einheitlichen Abmessungen herstellen müssen. Im Schalenkernmaschine Dieses Material hilft bei der Bildung relativ dünner, steifer Sandschalen, die in einer Reihe von Gussanwendungen verwendet werden können. Seine Beliebtheit liegt nicht nur am Verbindungsmaterial selbst. Auch die Art und Weise, wie es auf Hitze reagiert, mit Kernkastenkonstruktionen funktioniert und in bestehende Gießereibetriebe passt, spielt eine Rolle.
Für Gießereien, die Metallbauteile mit inneren Hohlräumen oder komplizierteren Durchgängen herstellen, ist die Wahl des richtigen Sandes eng mit dem endgültigen Gussergebnis verbunden. Das Verständnis der Funktionsweise von harzbeschichtetem Sand kann Herstellern helfen, fundiertere Entscheidungen über ihre Kernherstellungsprozesse zu treffen.
Was ist harzbeschichteter Sand?
Harzumhüllter Sand ist eine Art Gießereisand, bei dem die Körner mit einer Schicht Harzbindemittel überzogen sind. Abhängig von der Materialformulierung können auch Härter und andere Zusatzstoffe enthalten sein.
Im Gegensatz zu gewöhnlichem Sand, der während der Kernherstellung einen separaten Prozess zum Mischen des Bindemittels erfordert, ist bei harzbeschichtetem Sand das Bindemittel bereits über die Sandkörner verteilt. Bei Hitzeeinwirkung in einem geeigneten Kernkasten beginnt das Harz auszuhärten und verbindet die Körner miteinander.
Dadurch entsteht eine feste Sandschale, die der Form des Kernkastens folgt.
Das Material wird häufig mit der Schalenformung und der Schalenkernherstellung in Verbindung gebracht. Aufgrund seiner Eigenschaften eignet es sich für Anwendungen, bei denen Kernform, Oberflächenbeschaffenheit und Produktionswiederholgenauigkeit zusammen berücksichtigt werden müssen.
Wie funktioniert der Schalenkernherstellungsprozess?
Der Prozess ist relativ unkompliziert, allerdings muss jeder Schritt auf das Material und den Kernkasten abgestimmt werden.
Ein typischer Produktionszyklus umfasst die folgenden Schritte:
Vorbereitung des Kernkastens
Der Kernkasten wird vorbereitet und in den erforderlichen Betriebszustand gebracht. Seine innere Form bestimmt die Geometrie des fertigen Sandkerns.
Sandschießen
Über das Schießsystem wird beharzter Sand in den Kernkasten eingebracht. Der Sand muss die vorgesehenen Bereiche erreichen, auch Abschnitte mit engen Öffnungen oder komplizierteren Formen.
Schalenbildung
Durch die Hitze aus dem Kernkasten reagiert das Harzbindemittel. Sandkörner in der Nähe der erhitzten Oberfläche beginnen sich zu verbinden und eine gehärtete Schale zu bilden.
Entfernen von überschüssigem Sand
Sobald die Schale den erforderlichen Zustand erreicht hat, kann loser, nicht gebundener Sand aus dem Kernkasten entfernt werden.
Aushärten und Kernentfernung
Die verbleibende Schale durchläuft die erforderliche Aushärtephase, bevor der fertige Kern herausgenommen wird. Anschließend kann es geprüft und für die nächste Stufe der Gussproduktion vorbereitet werden.
Der tatsächliche Zyklus hängt vom Kerndesign, der Sandformulierung, der Werkzeugausstattung und der Gerätekonfiguration ab. Diese Faktoren müssen zusammenarbeiten und dürfen nicht als separate Überlegungen behandelt werden.
Warum entscheiden sich Gießereien für harzbeschichteten Sand?
Für seinen Einsatz gibt es mehrere praktische Gründe. Für viele Gießereien kommt es bei der Entscheidung darauf an, wie sich das Material bei der Kernherstellung verhält und wie gut die fertigen Kerne in den Gießprozess passen.
1. Es hilft bei der Herstellung von Kernen mit definierten Formen
Einige Gussteile erfordern interne Durchgänge, Öffnungen oder Hohlprofile, die nicht einfach durch die äußere Form allein geformt werden können.
Sandkerne bieten eine Möglichkeit, diese internen Merkmale zu erzeugen. Harzbeschichteter Sand kann sich um die Form eines Kernkastens formen und zu einer Schale aushärten, die während der Handhabung und Verwendung ihre beabsichtigte Geometrie beibehält.
Dies ist besonders relevant, wenn das Gussdesign interne Kanäle oder anders geformte Hohlräume umfasst.
2. Kernabmessungen können durch den Prozess gesteuert werden
Die Kernabmessungen werden von mehreren Faktoren beeinflusst, darunter dem Kernkasten, den Schießbedingungen, den Sandeigenschaften und dem Aushärtungsprozess.
Harzbeschichteter Sand bietet ein konsistentes Ausgangsmaterial für die Schalenkernproduktion. Wenn Material und Ausrüstung richtig aufeinander abgestimmt sind, können Hersteller von einem Produktionszyklus zum nächsten auf wiederholbare Kernabmessungen hinarbeiten.
Diese Konsistenz ist wichtig, wenn Kerne in eine definierte Formanordnung passen müssen.
3. Der Prozess kann eine relativ glatte Kernoberfläche erzeugen
Der Zustand der Sandkernoberfläche kann die Innenoberfläche des endgültigen Gussstücks beeinflussen.
Harzbeschichteter Sand wird üblicherweise in Prozessen verwendet, bei denen eine relativ glatte Kernoberfläche erforderlich ist. Das Endergebnis hängt immer noch von der Sandqualität, der Harzformulierung, dem Werkzeugzustand und den Produktionseinstellungen ab.
Bei Bauteilen mit inneren Durchgängen oder geformten Hohlräumen ist dies einer der Faktoren, die Gießereien bei der Auswahl einer Kernherstellungsmethode berücksichtigen können.
4. Schalenstrukturen können die Menge des verwendeten Sandes reduzieren
Ein Merkmal der Schalenkernherstellung besteht darin, dass der Kern als gehärtete Außenschale und nicht als vollständig fester Sandkörper geformt werden kann.
Dieser Ansatz kann die Menge an Sand reduzieren, die für bestimmte Kerndesigns erforderlich ist. Der tatsächliche Aufbau hängt von der Form, den Wandanforderungen und dem Verwendungszweck ab.
Das bedeutet auch, dass das Kerndesign sorgfältig durchdacht werden muss. Eine zu dünne oder schlecht geformte Schale bietet möglicherweise nicht die für den Produktionsprozess erforderliche Handhabungsfestigkeit.
Harzbeschichteter Sand im Vergleich zu anderen Gießereisandarten
Nicht jede Gussanwendung erfordert das gleiche Sandsystem. Grünsand, kunstharzgebundener Sand und kunstharzbeschichteter Sand haben jeweils eigene Verarbeitungseigenschaften.
| Vergleichspunkt | Harzbeschichteter Sand | Grüner Sand | Andere kunstharzgebundene Sandsysteme |
|---|---|---|---|
| Bindemittelvorbereitung | Das Harz wird vor der Verwendung auf den Sand aufgetragen | Lehm und Feuchtigkeit werden mit Sand vermischt | Bindemittel wird im Allgemeinen beim Mischen eingebracht |
| Typischer Prozess | Erhitzte Schalenbildung | Form- oder Kernverdichtung | Chemische Bindung oder Aushärtung |
| Kernstruktur | Kann verhärtete Schalenstrukturen bilden | Hängt von der Formmethode ab | Abhängig vom Bindemittel und Verfahren |
| Oberflächenzustand | Wird häufig verwendet, wenn eine relativ glatte Kernoberfläche erforderlich ist | Variiert je nach Sandvorbereitung und Formbedingungen | Variiert je nach Materialsystem |
| Ausrüstungsanforderungen | Erfordert geeignete beheizte Werkzeuge und Schießausrüstung | Verwendet Geräte, die für das Formen von Grünsand konzipiert sind | Hängt vom ausgewählten Prozess ab |
| Gemeinsame Überlegung | Sandformulierung und Heizbedingungen | Feuchtigkeit, Sandzustand und Verdichtung | Handhabung, Aushärtung und Arbeitsbedingungen des Bindemittels |
Es gibt keinen einzigen Sandtyp, der für jede Gießerei geeignet ist. Die Wahl sollte das Gussmaterial, die Kerngeometrie, das Produktionsvolumen, die verfügbare Ausrüstung und die Qualitätsanforderungen widerspiegeln.
Was kann die Qualität harzbeschichteter Sandkerne beeinflussen?
Auch wenn das richtige Material ausgewählt wurde, kann es dennoch zu Produktionsproblemen kommen. In der Praxis wird der fertige Kern durch mehrere miteinander verbundene Faktoren beeinflusst.
Lagerung und Handhabung von Sand
Harzbeschichteter Sand sollte gemäß den Empfehlungen des Materiallieferanten gelagert werden. Ungeeignete Lagerbedingungen können die Verarbeitungseigenschaften beeinträchtigen. Gießereien sollten außerdem unnötige Verunreinigungen während des Transports und der Handhabung vermeiden.
Zustand des Kernkastens
Der Kernkasten hat direkten Einfluss auf die Form des fertigen Kerns. Abgenutzte Oberflächen, beschädigte Abschnitte oder verstopfte Entlüftungsöffnungen können die Sandfüllung und Schalenbildung beeinträchtigen.
Regelmäßige Inspektionen helfen dabei, Werkzeugprobleme zu erkennen, bevor sie zu wiederkehrenden Produktionsproblemen werden.
Schießen und Entlüften
Sand muss die erforderlichen Abschnitte des Kernkastens erreichen. Wenn die Aufnahmeanordnung nicht zum Kerndesign passt, kann es sein, dass einige Bereiche nicht wie vorgesehen gefüllt werden.
Auch die Entlüftung verdient Aufmerksamkeit, insbesondere wenn das Werkzeug schmale oder komplizierte Abschnitte umfasst.
Erhitzen und Aushärten
Die Temperatur- und Aushärtungsbedingungen müssen zum gewählten Sandsystem passen. Inkonsistente Bedingungen können zu Unterschieden in der Schalenbildung führen, die sich auf den fertigen Kern auswirken können.
Aus diesem Grund sollten Prozesseinstellungen durch Materialempfehlungen und Produktionsversuche festgelegt werden, anstatt sich auf Annahmen zu verlassen.
Wo wird harzbeschichteter Sand verwendet?
Harzbeschichteter Sand wird in verschiedenen Bereichen des Metallgusses verwendet, insbesondere dort, wo interne Kernmerkmale erforderlich sind.
Zu den gängigen Anwendungen gehören:
- Automobilgussteile: Motorbezogene Komponenten, Gehäuse und Teile mit Innendurchgängen.
- Pumpen- und Ventilgussteile: Komponenten, die geformte interne Kanäle oder Hohlräume erfordern.
- Industriemaschinen: Gussgehäuse, mechanische Teile und Strukturkomponenten.
- Rohrverbindungen und Metallverbinder: Produkte, die möglicherweise innere Öffnungen oder bestimmte Hohlraumformen erfordern.
- Allgemeine technische Gussteile: Komponenten mit Kerndesigns, die für Schalenformverfahren geeignet sind.
Die Eignung des Verfahrens hängt von der konkreten Gusskonstruktion ab. An einen Kern, der in einer kleinen Metallarmatur verwendet wird, können ganz andere Anforderungen gestellt werden als an einen Kern, der für eine größere Industriekomponente entwickelt wurde.
Was sollten Käufer bei der Auswahl einer Shell-Core-Maschine beachten?
Die Auswahl der Ausrüstung sollte mit den Kernen beginnen, die hergestellt werden müssen. Ein Blick auf das Erscheinungsbild der Maschine oder die allgemeinen Spezifikationen allein reicht nicht aus, um zu beurteilen, ob ein System für eine bestimmte Produktionslinie geeignet ist.
Hier sind einige Punkte, die es wert sind, mit einem Ausrüstungslieferanten besprochen zu werden.
Kerndesign und Abmessungen
Beginnen Sie mit den Zeichnungen der vorgesehenen Sandkerne. Ihre Form, Größe, Wandstruktur und Innendetails bestimmen die erforderliche Anordnung der Geräte.
Wenn die Gießerei mehrere Kerntypen produziert, ist es auch sinnvoll zu besprechen, ob die Ausrüstung verschiedene Werkzeugkonfigurationen aufnehmen kann.
Kompatibilität mit harzbeschichtetem Sand
Nicht alle harzbeschichteten Sande weisen identische Verarbeitungseigenschaften auf. Die Materialformulierung kann die Schalenbildung und die erforderlichen Verarbeitungsbedingungen beeinflussen.
Käufer sollten Informationen über den Sand bereitstellen, den sie derzeit verwenden oder den sie einführen möchten. Dies gibt dem Anlagenlieferanten eine klarere Grundlage für die Diskussion der Prozesskompatibilität.
Kernkastendesign
Der Kernkasten ist eng mit der Schießanlage und der Heizanlage verbunden. Sein Aufbau, die Einfüllöffnungen und die Entlüftungsgestaltung beeinflussen den Produktionszyklus.
Bei Kernen mit komplizierten Formen sollten die Werkzeugdetails überprüft werden, bevor die Gerätekonfiguration finalisiert wird.
Produktionsanforderungen
Überlegen Sie, wie die Maschine in den bestehenden Gießerei-Workflow passt.
Beispielsweise müssen Käufer möglicherweise Folgendes bewerten:
- Erwartetes Kernproduktionsvolumen
- Anzahl der Kerntypen
- Anforderungen an den Werkzeugwechsel
- Einbindung des Betreibers
- Platz in der Werkstatt vorhanden
- Verbindung mit anderen Produktionsanlagen
Diese Details helfen zu klären, was die Maschine im täglichen Betrieb tun muss.
Kundendienst und technischer Support
Die Installation der Ausrüstung ist nur ein Teil des Kaufprozesses. Käufer sollten auch wissen, welche technische Unterstützung bei der Inbetriebnahme, Prozessanpassung und routinemäßigen Wartung verfügbar ist.
Eine klare Kommunikation über Werkzeuge, Sandmaterialien und Produktionsbedingungen kann den Übergang in den Regelbetrieb erleichtern.
Wie verändert sich die Schalenkernproduktion?
Gießereien legen mehr Wert auf Produktionskoordination, Materialmanagement und Energienutzung. Diese Bedenken beeinflussen auch die Art und Weise, wie Hersteller Anlagen zur Herstellung von Schalenkernen bewerten.
Beispielsweise kann die Geräteintegration dazu beitragen, die Kernproduktion mit anderen Gießereibetrieben zu verbinden. Eine besser organisierte Prozessüberwachung kann es auch erleichtern, Änderungen in den Produktionsbedingungen zu erkennen.
Ein weiterer Aspekt ist das Energiemanagement. Da bei der Schalenkernherstellung eine Erwärmung erforderlich ist, prüfen die Hersteller möglicherweise die Konfiguration der Heizsysteme und die Verwaltung der Betriebsbedingungen.
Diese Entwicklungen bedeuten nicht, dass jede Gießerei den gleichen Automatisierungsgrad benötigt. Die richtige Regelung hängt vom Produktionsvolumen, der Arbeitsorganisation, der Produktvielfalt und den Investitionsplänen ab.
Für einige Hersteller kann die Verbesserung eines bestehenden Produktionsprozesses praktischer sein, als eine umfassende Änderung auf einmal vorzunehmen.
Harzbeschichteter Sand wird häufig bei der Herstellung von Schalenkernen verwendet, da er eine praktische Möglichkeit bietet, geformte Sandkerne durch einen beheizten Werkzeugprozess zu formen. Seine Fähigkeit, Schalenstrukturen herzustellen, eine definierte Kerngeometrie zu unterstützen und eine relativ glatte Oberfläche bereitzustellen, macht es für viele Gießereianwendungen relevant.
Das Material allein entscheidet jedoch nicht über das Endergebnis. Sandqualität, Kernkastendesign, Heizbedingungen und Gerätekonfiguration spielen alle eine Rolle im Produktionsprozess.
Für Gießereien, die eine neue Schalenkernmaschine in Betracht ziehen, lohnt es sich, mit den tatsächlichen Kernzeichnungen und Produktionsanforderungen zu beginnen. Diese Details bieten eine nützlichere Grundlage für die Geräteauswahl als allgemeine Spezifikationen allein.
Huazhu Machinery bietet Anlagen zur Schalenkernherstellung für Gießereianwendungen. Käufer können ihre Kernzeichnungen, Sandmaterialinformationen und Produktionsanforderungen mitteilen, um eine geeignete Maschinenkonfiguration zu besprechen.
Verwandte Produkte
-
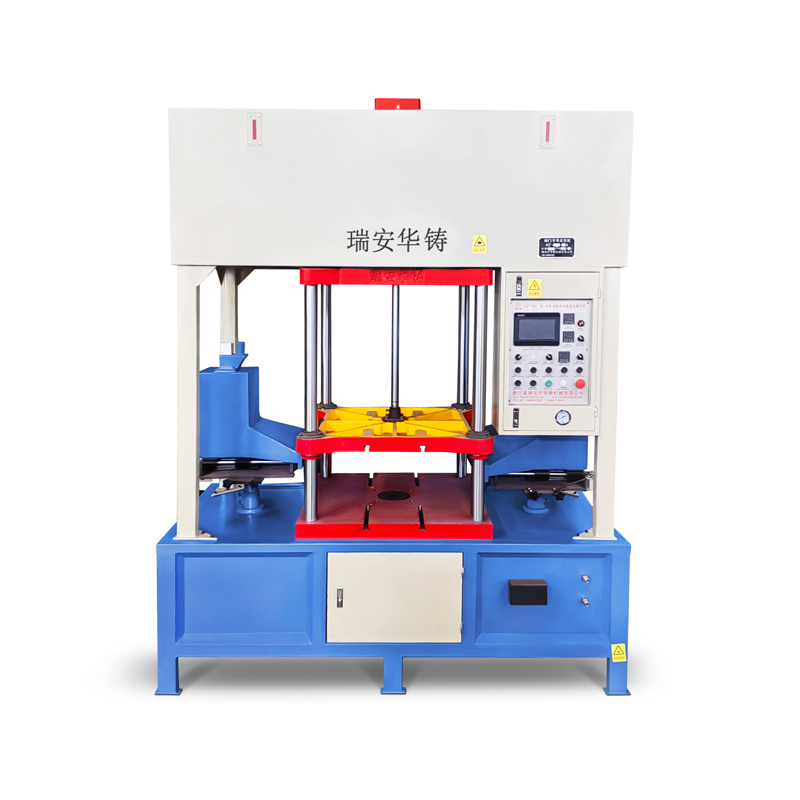
Die vollautomatische Kernschießmaschine mit Kernziehfunktion wurde entwickelt, um den Produktionspro...
Details sehen -
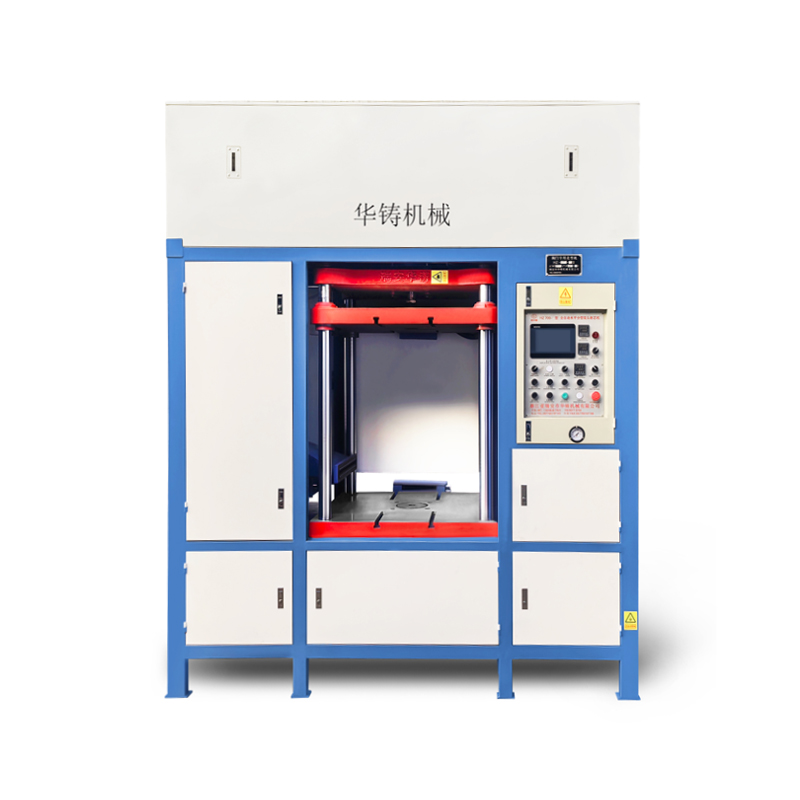
Die vollautomatische, umweltfreundliche Kernschießmaschine ist eine hochentwickelte, ökologische Lös...
Details sehen -
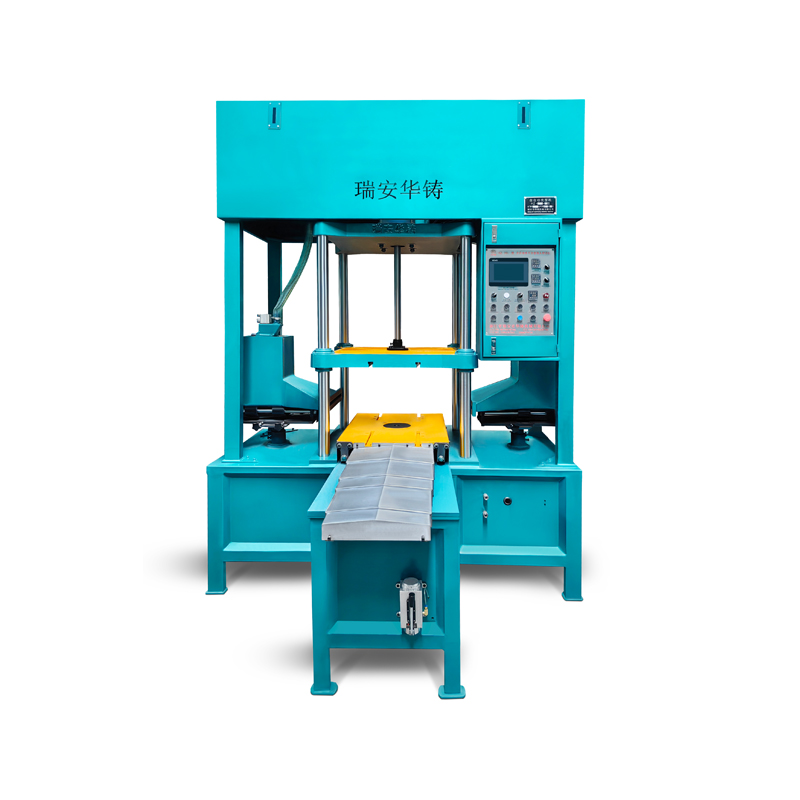
Die vollautomatische Kernschießmaschine mit Unterform-Entnahme ist eine fortschrittliche Lösung, die...
Details sehen -
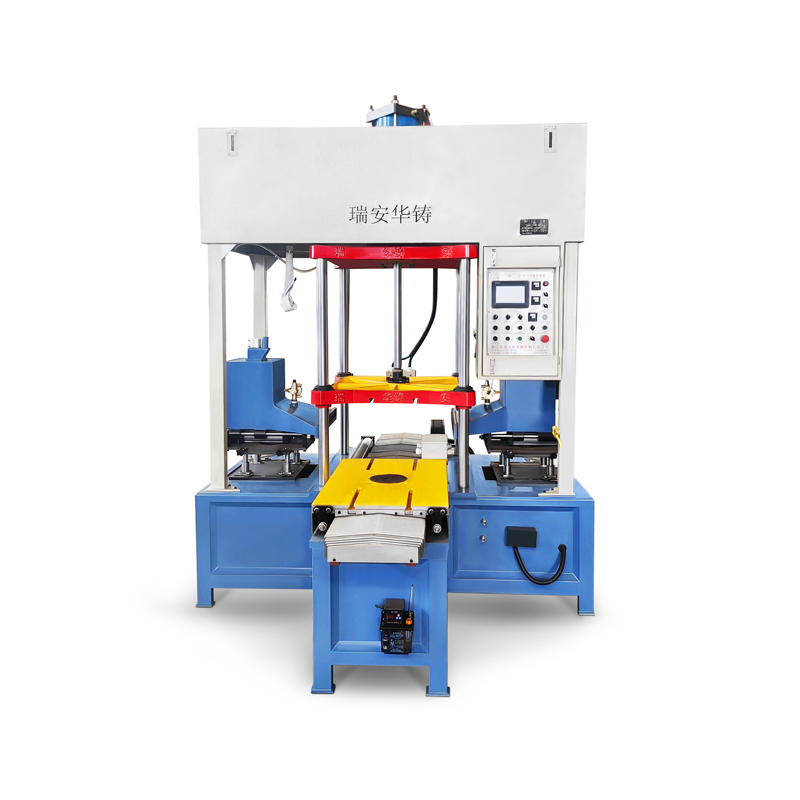
Die Kernschießmaschine mit entfernbarer Unterform ist speziell entwickelt worden, um hohe Flexibilit...
Details sehen -
Die hydraulische vollautomatische Kernaufnahmemaschine ist ein wesentliches Werkzeug für moderne Gus...
Details sehen -
Die umweltfreundliche Kernschaufelmaschine mit abnehmbarer Form ist eine leistungsstarke Lösung f...
Details sehen -
Die umweltfreundliche Kernschießmaschine vom Typ HZ800-X mit herausnehmbarem Unterformeinsatz und Tü...
Details sehen -
Die hydraulische umweltfreundliche Kern-Schießmaschine ist eine Front-End-Technologie, mit der di...
Details sehen
Willkommen in unserem Unternehmen – wir fertigen nach Ihren Entwürfen und Mustern.
Kontaktinformationen
-
 Ortschaft Haixi, Kreis Pingyang, Stadt Wenzhou, Provinz Zhejiang, China
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Schnelle Links
Produkte
Copyright © Ruian Huazhu Machinery Co., Ltd. Alle Rechte vorbehalten

