 Deutsch
 English
 русский
 Español
 عربى

Was verursacht häufige Mängel bei Automobilgussteilen?
Branchennachrichten-Manche Gussfehler sind leicht zu übersehen. Ein Teil kommt mit einer sauberen Oberfläche aus der Form und niemand bemerkt etwas, bis bei der Bearbeitung eine Reihe winziger Löcher entsteht. In anderen Fällen zeigt sich das Problem am Messtisch oder wenn das Teil nicht mit der Gegenkomponente übereinstimmt. Für Automobilhersteller bedeutet all das eine zusätzliche Inspektion, eine verspätete Lieferung oder einen zweiten Blick auf die gesamte Charge.
Die meisten Mängel sind auf einen bestimmten Produktionsschritt zurückzuführen. Metalltemperatur, Formzustand, Gießgeschwindigkeit, Teilegeometrie und Abkühlgeschwindigkeit hinterlassen alle Spuren auf dem fertigen Stück. Was wie ein kleiner Oberflächenfehler aussieht, beginnt oft viel früher im Prozess.
Wenn Sie wissen, wie jeder Fehler aussieht und warum er entsteht, sind Gespräche mit einem Gusslieferanten wesentlich produktiver.
Warum ein Defekt selten eine Ursache hat
Casting ist eine Kette. Die Qualität des Rohmaterials beeinflusst das Schmelzen. Die Form entscheidet darüber, wie Metall in die Kavität gelangt. Sobald das Gießen beendet ist, setzt die Verfestigung ein.
Stellen Sie sich ein Teil mit dicken Vorsprüngen vor, die durch dünne Wände verbunden sind. Die dünnen Wände gefrieren zuerst. Wenn das Zuführsystem beim Schrumpfen nicht genügend flüssiges Metall in die dicken Bereiche befördern kann, bilden sich im Inneren Hohlräume.
Stellen Sie sich nun das gegenteilige Problem vor. Metall strömt zu schnell in die Form, die Strömung wird turbulent und Luft bleibt darin hängen. Das Ergebnis ist Gasporosität.
Von außen könnten beide Teile ähnlich aussehen. Deshalb sagt das Aussehen allein wenig über die Ursache aus. Um den wahren Grund herauszufinden, müssen das Design und die Bedingungen überprüft werden, unter denen das Teil hergestellt wurde.
Sechs wissenswerte Mängel
Manche Mängel beeinträchtigen nur das Aussehen. Andere beeinträchtigen die Bearbeitung, den Zusammenbau oder die Festigkeit, die ein Teil im Betrieb benötigt.
Porosität
Porosität means small holes or cavities, either inside the metal or at the surface. It often hides until machining removes the outer layer.
Es gibt zwei Arten:
- Gasporosität kommt von eingeschlossenem Gas. Feuchtigkeit, schlechte Entlüftung und turbulente Füllung sind häufige Ursachen.
- Schrumpfungsporosität entsteht dadurch, dass sich Metall beim Abkühlen zusammenzieht, ohne dass flüssiges Metall zum Füllen der Lücke verfügbar ist.
Die Unterscheidung ist wichtig, weil die Korrekturen unterschiedlich sind. Gasprobleme deuten auf eine Metallbehandlung und Formentlüftung hin. Schrumpfprobleme deuten auf das Zuführsystem oder das Teiledesign hin.
Schrumpfungshohlräume
Dicke Abschnitte kühlen langsam ab, dünne Abschnitte schnell. Wenn ein Teil beides aufweist, ist die letzte Stelle, an der es erstarrt, normalerweise innerhalb des dicken Bereichs, und dort bilden sich tendenziell Hohlräume.
Ein typischer Fall ist ein Gehäuse mit einer schweren Zentralnabe. Wenn die Wände um ihn herum zu früh einfrieren, wird die Nabe von der Versorgung mit flüssigem Metall abgeschnitten.
Durch Erhöhen oder Senken der Gießtemperatur lässt sich das Problem selten allein beheben. Die Platzierung des Steigrohrs, das Formdesign, die Wahl der Legierung und die Form des Teils spielen eine Rolle. Bei kundenspezifischen Arbeiten können diese Abschnitte durch eine Überprüfung der Zeichnung vor dem Bau der Form frühzeitig erkannt werden.
Kalt geschlossen
Ein Kaltverschluss sieht aus wie eine dünne Naht, an der sich zwei Metallströme trafen, aber nicht verschmolzen. Das Metall verlor unterwegs zu viel Wärme, sodass sich die Ströme berührten, ohne eine Verbindung herzustellen.
Langsames Befüllen, eine schlechte Anschnittanordnung oder eine komplizierte Kavität können die Ursache sein. Teile mit engen Durchgängen oder mit Abschnitten, die aus verschiedenen Richtungen gefüllt werden, sind exponierter.
Wenn einer auftaucht, stellt sich die nützliche Frage, warum die Streams nicht verbunden werden konnten. Die Füllreihenfolge, die Gießbedingungen und die Formanordnung sind die üblichen Schauplätze.
Einschlüsse
Einschlüsse are foreign material trapped in the metal, such as oxide films, slag, or loose sand. Some come from metal preparation, and others from contaminated molds or equipment.
Wie wichtig sie sind, hängt von der Größe, der Position und der Funktion des Teils ab. In einer bearbeiteten Oberfläche kann ein freiliegender Einschluss die Oberfläche beeinträchtigen. Um interne Fehler zu finden, muss möglicherweise eine genauere Untersuchung durchgeführt werden.
Wenn immer wieder Einschlüsse auftreten, überprüfen Sie zunächst die Schmelzpraxis, die Handhabungsausrüstung und die Formvorbereitung.
Heiße Risse
Heiße Risse entstehen, während das Gussstück noch sehr heiß ist, bei später Erstarrung oder früher Abkühlung. Wenn sich das Metall zusammenzieht, werden verschiedene Bereiche unterschiedlich stark zurückgehalten, und die Belastung muss irgendwo hingehen.
Scharfe Ecken, plötzliche Wandstärkenänderungen und komplexe Strukturen erhöhen das Risiko. Auch die Legierung spielt eine Rolle.
Ein Riss sollte danach beurteilt werden, wo er sich befindet und wie tief er verläuft. Eine oberflächliche Oberflächenmarkierung ist nicht dasselbe wie ein Riss, der sich in einen Funktionsbereich hinein erstreckt. Einer Entscheidung zur Annahme oder Reparatur geht eine weitere Prüfung voraus.
Maßabweichungen
Automobilteile müssen zu anderen Teilen passen, daher geht die Genauigkeit über die Gesamtform hinaus. Ein Befestigungsloch sitzt etwas versetzt. Bei einer bearbeiteten Fläche fehlt die Zeichnung. Beim Abkühlen verschiebt sich ein Verbindungsbereich.
Typische Mitwirkende:
- Formverschleiß oder Dimensionsveränderung
- Ungleichmäßige Abkühlung und Verformung
- Metallschrumpfung
- Falsche Positionierung während der Bearbeitung
- Inkonsistente Messmethoden
Montagepunkte, Bohrungen und Verbindungsflächen sollten vor Produktionsbeginn als wichtige Prüfbereiche gekennzeichnet werden.
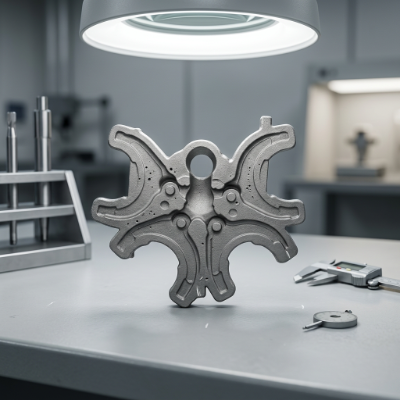
Warum manche Mängel verborgen bleiben
Eine Sichtprüfung ist ein guter Anfang, deckt jedoch nur die Oberfläche ab. Risse, sichtbare Poren und raue Stellen können mit dem Auge erkannt werden. Innere Hohlräume und Einschlüsse brauchen mehr.
Die richtige Methode hängt vom Material, der Form des Teils und den vereinbarten Anforderungen ab.
| Inspektionsmethode | Hauptzweck | Typische Verwendung |
|---|---|---|
| Visuelle Inspektion | Prüft den sichtbaren Oberflächenzustand | Aussehen und Oberflächenbegutachtung |
| Dimensionsmessung | Misst wichtige Merkmale und Toleranzen | Montage- und Zeichnungsprüfung |
| Röntgeninspektion | Untersucht innere Hohlräume und einige Einschlüsse | Interne Casting-Bewertung |
| Ultraschallprüfung | Erkennt interne Diskontinuitäten in geeigneten Materialien | Ausgewählte Komponentenprüfungen |
| Härteprüfung | Bewertet die Materialhärte | Materialüberprüfung |
| Metallographische Untersuchung | Untersucht die innere Metallstruktur | Fehleruntersuchung und Materialanalyse |
Ein Teil mit anspruchsvollen internen Anforderungen kann je nach Design und Akzeptanzkriterien eine Röntgenprüfung erfordern. Eine Halterung mit mehreren Befestigungslöchern erfordert mehr Aufmerksamkeit bei der Maßmessung.
Nicht jedes Casting braucht jeden Test. Der sinnvolle Ansatz besteht darin, die Inspektion darauf abzustimmen, was das Teil tatsächlich leisten muss.
Den Entwurf frühzeitig richtig machen
Manche Probleme treten erst auf, wenn die Produktion beginnt. Andere tauchen auf der Zeichnung auf, wenn jemand danach sucht.
Beginnen Sie mit der Wandstärke. Große Unterschiede zwischen den Abschnitten führen zu ungleichmäßiger Kühlung und härterem Vorschub. Daher helfen allmähliche Übergänge dort, wo die Anwendung dies zulässt.
Schauen Sie sich auch Öffnungen, Rippen, Ecken und Verbindungen an, da sie beeinflussen, wie das Metall durch die Form fließt.
Die Bearbeitung verdient einen Platz in der gleichen Rezension. Müssen Flächen auf Endmaß zugeschnitten werden, benötigt der Guss dort ausreichend zusätzliches Material. Das Fehlen dieser Berücksichtigung während der Entwicklung bedeutet spätere Änderungen.
Auch die Materialwahl gehört in die Diskussion. Aluminiumlegierungen und Kupferlegierungen verhalten sich unterschiedlich, daher sollte sich die Spitzhacke am Verwendungszweck orientieren.
Wenn Sie bei einem neuen Bauteil diese Punkte vor der Formentwicklung mit dem Hersteller besprechen, ersparen Sie sich spätere Überarbeitungen.
Was Käufer vor der Bestellung klären sollten
Ein Angebot umfasst Preis und Lieferzeit. Die meisten technischen Details werden weggelassen.
Für Käufer aus dem Ausland Automobilgussteile , das erste Gespräch sollte sich mit dem Teil und seiner Verwendung befassen.
Zeichnungen und Maße. Senden Sie die neueste Zeichnung mit den wichtigsten Abmessungen, Toleranzen und bearbeiteten Bereichen. Wenn das Design noch nicht endgültig ist, sagen Sie es vor Beginn der Entwicklung.
Material. Geben Sie den Legierungsgrad an, wenn Sie ihn kennen. Wenn nicht, beschreiben Sie die Betriebsbedingungen und Funktionsanforderungen, damit der Hersteller Optionen vorschlagen kann.
Guss- und Bearbeitungsumfang. Geben Sie an, ob es sich bei der Bestellung nur um Gussteile handelt oder ob sie eine Bearbeitung umfasst. Dadurch ändern sich der Produktionsplan und die Prüfanforderungen.
Qualitätsakzeptanz. Vereinbaren Sie die inspizierten Bereiche, die erforderlichen Dokumente und ob interne Tests erforderlich sind.
Musterfreigabe. Bei einem neuen Teil ermöglicht die Überprüfung eines echten Musters vor der regulären Produktion beiden Seiten, Probleme frühzeitig zu erkennen.
Diese Punkte sind bei Sonderanfertigungen am wichtigsten. Eine klare Vereinbarung zu Beginn verhindert Verwirrung bei der Durchsicht von Zeichnungen, Mustern und Zeitplänen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Gasporosität und Schrumpfporosität?
Gasporosität entsteht durch Gas, das in der Metallschmelze oder im Formhohlraum eingeschlossen ist. Schrumpfporosität tritt auf, wenn sich Metall während der Erstarrung zusammenzieht, ohne dass genügend zusätzliches Material vorhanden ist, um den Raum zu füllen. Da die Ursachen unterschiedlich sind, unterscheiden sich auch die Korrekturmaßnahmen.
Können interne Fehler gefunden werden, ohne das Teil zu zerschneiden?
Ja. Je nach Material und Struktur kommen Röntgenprüfungen oder Ultraschallprüfungen zum Einsatz. Die geeignete Methode hängt vom zu prüfenden Mangel und den Prüfanforderungen ab.
Werden Risse in Automobilgussteilen nur durch Abkühlung verursacht?
Nein. Heißrisse sind mit der Erstarrung und dem frühen Abkühlen verbunden, aber Risse können auch während der Handhabung, Bearbeitung oder Wartung entstehen. Das Aussehen und der Standort helfen dabei, die Ursache zu identifizieren.
Welches Gießverfahren eignet sich für Automobilkomponenten?
Sandguss, Feinguss und Druckguss eignen sich jeweils für unterschiedliche Teile. Die Wahl hängt von Material, Form, Produktionsmenge, Maßanforderungen und Anwendung ab.
Kann ein Gussfehler repariert werden?
Einige Oberflächenfehler können mit zugelassenen Reparaturmethoden behoben werden. Interne Mängel und Risse in Funktionsbereichen erfordern eine sorgfältige Beurteilung und jede Reparatur sollte den technischen Spezifikationen und Kundenanforderungen entsprechen.
Arbeiten an kundenspezifischen Teilen mit China HZJX
Ein Gussprojekt beginnt normalerweise mit einer Teileanforderung, nicht mit einer Katalogseite. Ein Käufer hat möglicherweise eine Zeichnung, ein Referenzmuster oder eine Idee, die noch entwickelt werden muss.
China HZJX kümmert sich um Automobilgussanforderungen für verschiedene Teilestrukturen und Materialien. Kunden können Zeichnungen und Anwendungsdetails zur Diskussion senden, bevor die Produktionspläne bestätigt werden.
Legen Sie bei kundenspezifischen Automobilgussteilen frühzeitig Material, Gussstruktur, Bearbeitungsbereiche und Inspektionserwartungen fest. Dadurch erhält der Hersteller ein klares Bild des Projekts und die Produktionsplanung wird praktischer.
Die Gussqualität hängt von den Entscheidungen ab, die in jeder Phase der Herstellung getroffen werden. Die Liebe zum Detail vor Produktionsbeginn trägt dazu bei, Probleme zu vermeiden, die andernfalls bei der Bearbeitung, Inspektion oder Montage auftreten würden.
Verwandte Produkte
-
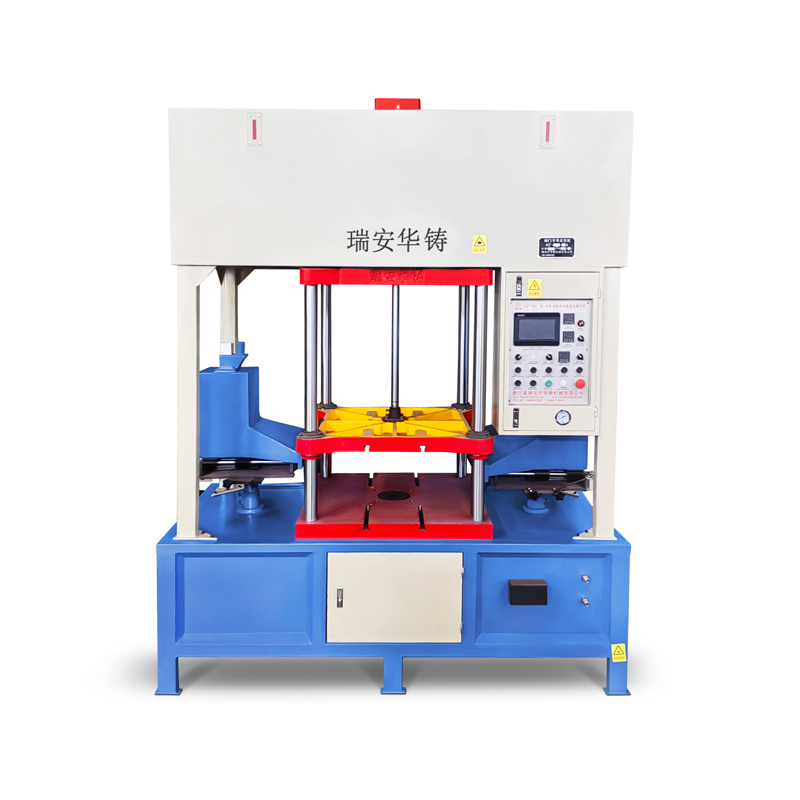
Die vollautomatische Kernschießmaschine mit Kernziehfunktion wurde entwickelt, um den Produktionspro...
Details sehen -
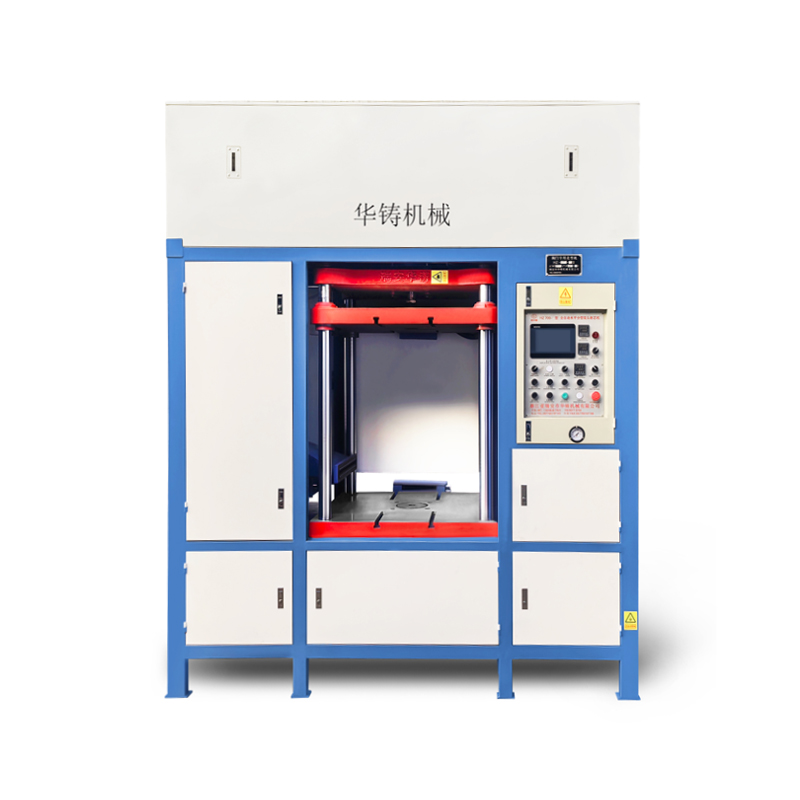
Die vollautomatische, umweltfreundliche Kernschießmaschine ist eine hochentwickelte, ökologische Lös...
Details sehen -
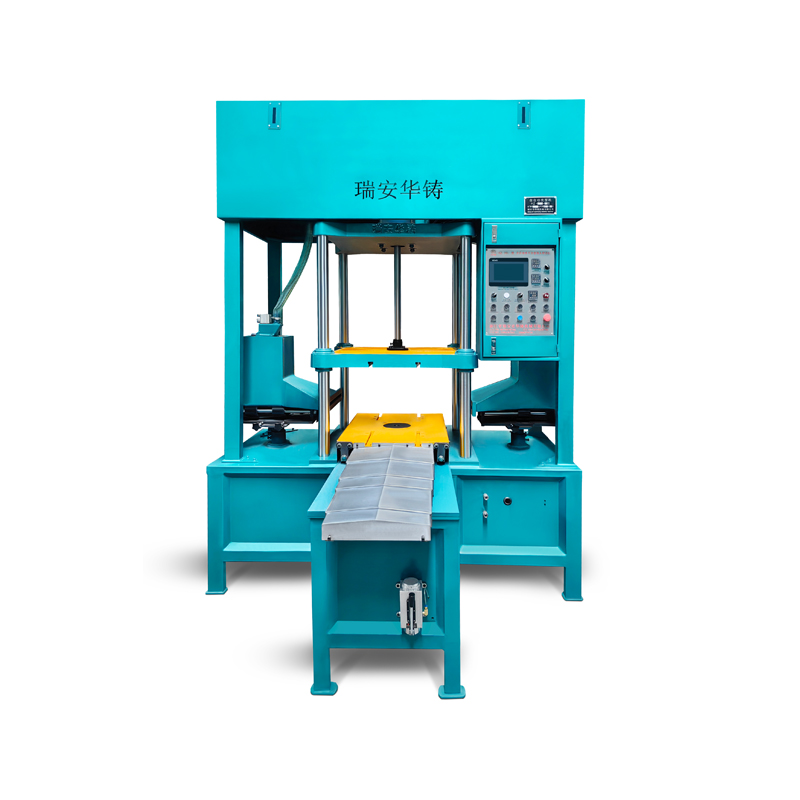
Die vollautomatische Kernschießmaschine mit Unterform-Entnahme ist eine fortschrittliche Lösung, die...
Details sehen -
Die Kernschießmaschine mit entfernbarer Unterform ist speziell entwickelt worden, um hohe Flexibilit...
Details sehen -
Die hydraulische vollautomatische Kernaufnahmemaschine ist ein wesentliches Werkzeug für moderne Gus...
Details sehen -
Die umweltfreundliche Kernschaufelmaschine mit abnehmbarer Form ist eine leistungsstarke Lösung f...
Details sehen -
Die umweltfreundliche Kernschießmaschine vom Typ HZ800-X mit herausnehmbarem Unterformeinsatz und Tü...
Details sehen -
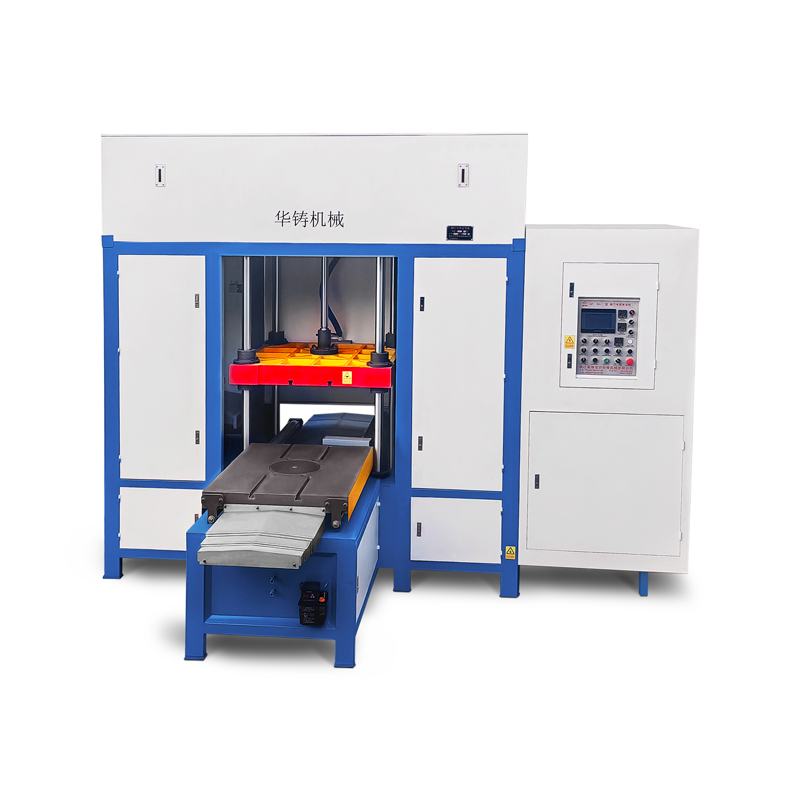
Die hydraulische umweltfreundliche Kern-Schießmaschine ist eine Front-End-Technologie, mit der di...
Details sehen
Willkommen in unserem Unternehmen – wir fertigen nach Ihren Entwürfen und Mustern.
Kontaktinformationen
-
 Ortschaft Haixi, Kreis Pingyang, Stadt Wenzhou, Provinz Zhejiang, China
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Schnelle Links
Produkte
Copyright © Ruian Huazhu Machinery Co., Ltd. Alle Rechte vorbehalten

