 Deutsch
 English
 русский
 Español
 عربى

Home / Nachricht / Branchennachrichten / Warum ist die Gleichmäßigkeit der Erwärmung in einer Schalenkernmaschine wichtig?
Warum ist die Gleichmäßigkeit der Erwärmung in einer Schalenkernmaschine wichtig?
Branchennachrichten-Zwei Kerne aus derselben Charge können sich sehr unterschiedlich verhalten. Einer kommt sauber und robust heraus. Der andere hat eine weiche Ecke oder eine dünne, spröde Wand. Oft liegt die Ursache nicht am Sand oder am Harz. Es zeigt an, wie gleichmäßig das Werkzeug erwärmt wurde.
Was passiert im Inneren des Werkzeugs während eines Schusses?
A Schalenkernmaschine schießt harzbeschichteten Sand in einen beheizten Kernkasten. Die Wärme erweicht das Harz, das Harz verbindet die Körner und eine feste Schale wächst auf der heißen Werkzeugoberfläche. Wenn die Schale dick genug ist, wird der Kern freigegeben und zur Gießlinie weitergeleitet.
Vom losen Sand zur festen Muschel
Wärme ist der Auslöser für den gesamten Prozess. Ohne ausreichend davon bleibt der umhüllte Sand locker und schwach. Bei zu viel Harz härtet das Harz zu stark aus und wird spröde. Das Ziel ist ein stabiler, wiederholbarer Zustand über die gesamte Kavitätsoberfläche und nicht nur an einer Stelle.
Warum eine Anzeige auf dem Display irreführend sein kann
Ein Controller kann eine ruhige, stabile Zahl anzeigen. Diese Zahl beschreibt nur die Stelle, an der ein Sensor sitzt. Andere Bereiche des Werkzeugs können wärmer oder kühler sein, als die Anzeige vermuten lässt.
Stellen Sie sich eine Bratpfanne mit einer heißen Mitte und kühlen Rändern vor. Ein Pfannkuchen ist in der Mitte verbrannt und am Rand roh. Eine Kernbox funktioniert auf ähnliche Weise. Bei ungleichmäßiger Wärme härtet jede Region in ihrem eigenen Tempo aus.
Warnschilder in der Werkstatt
Ein thermisches Ungleichgewicht macht sich selten bemerkbar. Es handelt sich um Qualitätsbeschwerden, die auf den ersten Blick nichts miteinander zu tun zu haben scheinen.
Dünne Wände und weiche Stellen
Das Muschelwachstum hängt davon ab, wie viel Wärme der Sand erhält und wie lange. Wärmere Zonen bilden dickere Wände, kühlere Zonen dünnere. Der fertige Kern kann in einem Bereich halten und in einem anderen brechen.
Spröde Kanten
Zu warme Zonen können zu einer Überhärtung des Harzes führen. Die Oberfläche wird hart, aber brüchig, und Ecken können bei der Handhabung oder Einstellung abplatzen.
Raue Oberflächen und Sandeinschlüsse
Unterausgehärtete Bereiche können sich bröckelig anfühlen. Während des Gießens kann diese Oberfläche erodieren und Sand in das Metall transportieren. Der Guss weist dann Äderungen, raue Stellen oder Einschlüsse auf, die zusätzlich geschliffen werden müssen.
Kleine Formänderungen
Verschiedene Zonen härten und schrumpfen mit leicht unterschiedlichen Geschwindigkeiten. Ein Kern mit internen Temperaturunterschieden kann zu geringfügigen Formabweichungen führen. Bei Teilen mit dünnen oder streng kontrollierten Wänden, wie z. B. Zylinderköpfen oder Ventilkörpern, sind selbst kleine Verschiebungen von Bedeutung.
Eine Kurzreferenz
| Symptom | Wahrscheinlich thermische Ursache | Auswirkung auf das Casting |
|---|---|---|
| Dünne oder weiche Schalenbereiche | Kühlzone im Werkzeug | Kernbruch, Metalleindringung |
| Spröde oder abgebrochene Kanten | Warme Zone, Harz überhärtet | Handhabungsschäden, lose Körner in der Form |
| Raue Kernoberfläche | Unterhärtete Harzschicht | Sanderosion, Oberflächenfehler |
| Forminkonsistenz | Ungleichmäßige Schrumpfung während der Aushärtung | Variation der Wandstärke |
| Unterschiede zwischen Chargen | Instabile Temperaturverteilung | Mehr Inspektion und Nacharbeit |
Die meisten dieser Probleme haben eine gemeinsame Ursache. Teile des Werkzeugs befinden sich nicht zum selben Zeitpunkt im gleichen Zustand. Diese Wurzel zu beheben ist oft günstiger, als jedes Symptom einzeln zu verfolgen.
Woher ungleichmäßige Wärme kommt
Die Kenntnis der Quelle erleichtert die Prävention. Mehrere Faktoren wirken zusammen und neigen dazu, sich im Laufe der Zeit zu verstärken.
Heizungslayout
Die Position und der Abstand der Heizelemente innerhalb der Werkzeugplatte bestimmen das Ergebnis. Große Lücken erzeugen coole Bänder. Zu dicht gepackte Elemente erzeugen Hot Spots. Ein durchdachtes Layout folgt der Form des Hohlraums und nicht nur dem Umriss der Platte.
Werkzeugmasse und -geometrie
Dicke Abschnitte speichern mehr Energie und reagieren langsamer. Dünne Abschnitte reagieren schnell. Tiefe Taschen und Rippen verändern den Weg der Wärme. Wenn ein Kasten eine komplexe Geometrie aufweist, ist ein einzelnes Heizmuster selten für jeden Bereich geeignet.
Verlust an den Grenzen
Die Kanten einer Werkzeugplatte geben Energie an die Umgebungsluft und an den Maschinenrahmen ab. Ohne Isolierung verläuft der Rand kühler als die Mitte. Isolierplatten zwischen Werkzeug und Struktur verringern diese Leckage.
Verschleiß und Ablagerungen
Heizgeräte verlieren mit zunehmendem Alter langsam an Leistung. Ein schwaches Element kann eine coole Band entstehen lassen, die wochenlang unbemerkt bleibt. Auch Harzrückstände oder Ablagerungen auf der Werkzeugoberfläche können wie eine dünne Decke wirken und den Wärmefluss in den Sand blockieren.
Sensorplatzierung
Ein Thermoelement meldet nur, was sich in seiner Nähe befindet. Wenn es an einer nicht repräsentativen Stelle sitzt, arbeitet der Controller mit Teilinformationen. Die Maschine sieht möglicherweise stabil aus, während andere Regionen driften.
Was eine konstante Temperatur für die Produktion bedeutet
Gutes thermisches Verhalten ist nicht nur eine Frage der Qualität. Es wirkt sich auch auf Kosten, Terminplanung und die tägliche Arbeitsbelastung der Crew aus.
- Weniger Ausschusskerne. Wenn jeder Teil der Kavität schrittweise aushärtet, fallen weniger Teile durch die Prüfung. Altsand, Harz und Maschinenzeit summieren sich.
- Vorhersehbarere Zyklen. Bediener können sicher eine Aushärtezeit festlegen, anstatt zusätzliche Sekunden hinzuzufügen, um eine kühle Ecke abzudecken.
- Weniger verschwendete Energie. Die Überhitzung einer Zone als Ausgleich für eine andere verbrennt Harz und Strom. Ausgewogene Wärme lässt das System auf einem vernünftigen Niveau laufen.
- Längere Werkzeuglebensdauer. Große Temperaturunterschiede im Inneren eines Werkzeugs erzeugen Stress. Mit der Zeit kann diese Belastung zu Verformungen oder Rissen führen.
- Reibungslosere nachgelagerte Arbeit. Gießen, Reinigen und Bearbeiten profitieren alle von zuverlässigen Kernen. Weniger sandbedingte Mängel bedeuten weniger Reparaturarbeiten und weniger Kundenbeschwerden.
Praktische Gewohnheiten, die das Werkzeug im Gleichgewicht halten
Fortschritt erfordert keinen vollständigen Austausch der Ausrüstung. Viele Vorteile ergeben sich aus Routinekontrollen und kleinen Anpassungen.
Scannen Sie die Werkzeugoberfläche
Mit einem Infrarot-Thermometer oder einer Wärmebildkamera lassen sich kühle und warme Zonen erkennen. Nehmen Sie die Messungen vor, wenn sich die Box im betriebsbereiten Zustand befindet, und zeichnen Sie das Muster auf. Wiederholen Sie die Prüfung nach einem Zeitplan, damit Änderungen frühzeitig sichtbar werden.
Halten Sie eine einfache Wartungsroutine ein
- Überprüfen Sie die Heizungen und die Verkabelung auf Anzeichen von Verschleiß.
- Entfernen Sie Harzrückstände von der Werkzeugoberfläche und den Entlüftungsbereichen.
- Stellen Sie sicher, dass die Sensoren fest sitzen und die Messwerte korrekt anzeigen.
- Ersetzen Sie die beschädigte oder komprimierte Isolierung.
Überprüfen Sie die Sensorpositionen
Platzieren Sie die Sensoren dort, wo sie die Arbeitsfläche widerspiegeln, nicht nur den Plattenkörper. Bei größeren Werkzeugen ergibt mehr als ein Messpunkt ein klareres Bild. Bei komplexen Boxen ist eine Zonensteuerung, bei der separate Bereiche einzeln verwaltet werden, eine Überlegung wert.
Lassen Sie sich Zeit zum Aufwärmen
Eine Kiste, die nicht vollständig durchnässt ist, trägt interne Farbverläufe. Geben Sie dem Werkzeug nach einem Kaltstart oder einem längeren Stopp genügend Zeit, sich zu beruhigen. Die Kerne, die direkt nach einer Pause abgeschossen werden, sind oft diejenigen, die Probleme bereiten.
Passen Sie die Wärme an die Rumpfform an
Kerne mit dicken und dünnen Abschnitten müssen möglicherweise in verschiedenen Bereichen unterschiedlich behandelt werden. Besprechen Sie dies frühzeitig mit dem Werkzeugkonstrukteur. Das Anpassen der Heizungsanordnung auf Papier kostet weitaus weniger als eine Korrektur nach dem Bau des Werkzeugs.
Schulen Sie die Bediener
Menschen, die den Zusammenhang zwischen Wärme und Kernqualität verstehen, bemerken kleine Veränderungen früher. Eine kurze Einweisung, worauf Sie achten müssen, wie z. B. Farbveränderungen in der Schale oder ein ungewöhnlicher Geruch, hilft dabei, Treibgut aufzufangen, bevor es zu Schrott wird.
Fragen, die Käufer stellen, bevor sie sich für die Ausrüstung entscheiden
Wie kann ich feststellen, ob meine Maschine ein Gleichmäßigkeitsproblem hat?
Suchen Sie nach Mustern. Treten immer wieder Defekte an der gleichen Stelle des Kerns auf, liegt wahrscheinlich eine thermische Ursache vor. Eine Karte der Oberflächentemperatur kann dies dann bestätigen.
Löst eine neuere Maschine das Problem automatisch?
Nicht von alleine. Design, Werkzeuge und Wartung spielen alle eine Rolle. Eine neue Einheit gepaart mit einem schlechten Werkzeugdesign kann immer noch ungleichmäßige Kerne produzieren, während eine gut gewartete ältere Einheit stabil laufen kann.
Was soll ich einen Lieferanten fragen?
- Wie werden Heizzonen angeordnet und gesteuert?
- Wie erfolgt die Isolierung zwischen Werkzeug und Rahmen?
- Wo werden Sensoren platziert und kann das Layout angepasst werden?
- Welche Wartungszugänge gibt es für Heizungen und Verkabelung?
- Können Probeläufe mit meinen eigenen Kerndesigns vereinbart werden?
Diese Fragen lenken das Gespräch auf reales Arbeitsverhalten statt auf Broschürenbeschreibungen. Wenn Sie eine Shell-Core-Maschine testen, bitten Sie um eine Vorführung mit einer Kernform, die Ihrer ähnelt.
Sogar Wärme ist eine tägliche Gewohnheit, keine Einstellung
Die Gleichmäßigkeit der Erwärmung prägt nahezu jedes Qualitätsmerkmal eines Schalenkerns: Wandstärke, Festigkeit, Oberflächenbeschaffenheit und Maßhaltigkeit. Wenn sich das Werkzeug gleichmäßig erwärmt, härtet das Harz schrittweise aus und der Kern verhält sich wie erwartet, sobald Metall in die Form gelangt. Ist dies nicht der Fall, zeigt sich das Problem in Form von Ausschuss, Nacharbeit und instabiler Ausgabe.
Die Arbeit ist größtenteils Routine. Scannen Sie die Oberfläche, halten Sie die Werkzeugoberfläche sauber, platzieren Sie die Sensoren sorgfältig und sorgen Sie nach jedem längeren Stopp für eine ordnungsgemäße Aufwärmphase. Bringen Sie bei Ihrem nächsten Gespräch mit einem Ausrüstungslieferanten eine echte Kernzeichnung mit und fragen Sie, wie sich die Wärme durch diese bestimmte Form ausbreitet. Dieser einzelne Schritt verrät mehr über die alltägliche Leistung als jede allgemeine Beschreibung.
Behandeln Sie eine ausgeglichene Temperatur als Teil der normalen Prozesskontrolle. Eine bescheidene Investition in Messung und Wartung zahlt sich in der Regel durch eine stabilere Produktion und ruhigere Schichten aus.
Verwandte Produkte
-
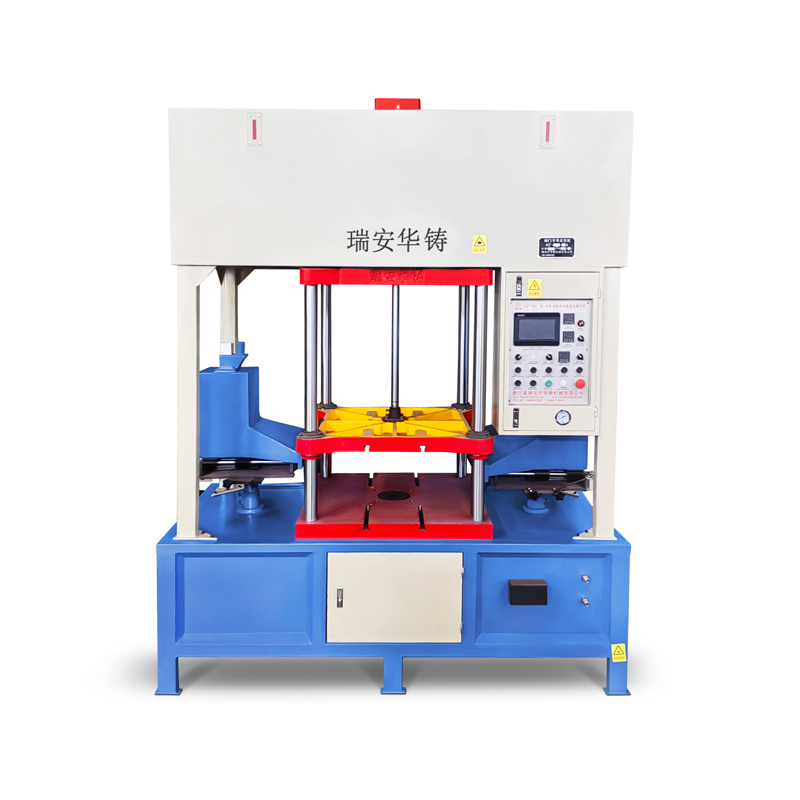
Die vollautomatische Kernschießmaschine mit Kernziehfunktion wurde entwickelt, um den Produktionspro...
Details sehen -
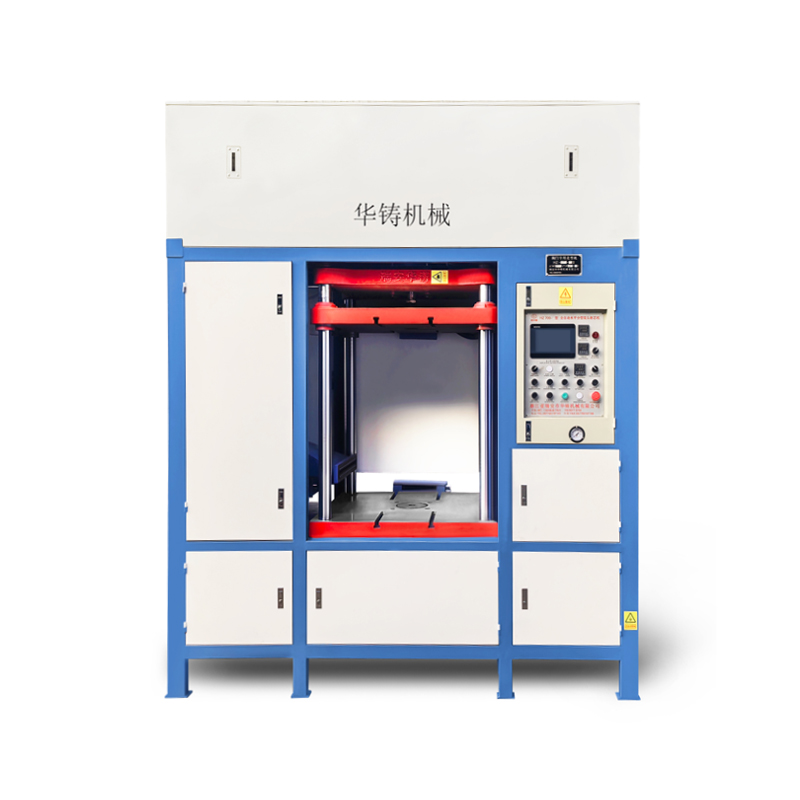
Die vollautomatische, umweltfreundliche Kernschießmaschine ist eine hochentwickelte, ökologische Lös...
Details sehen -
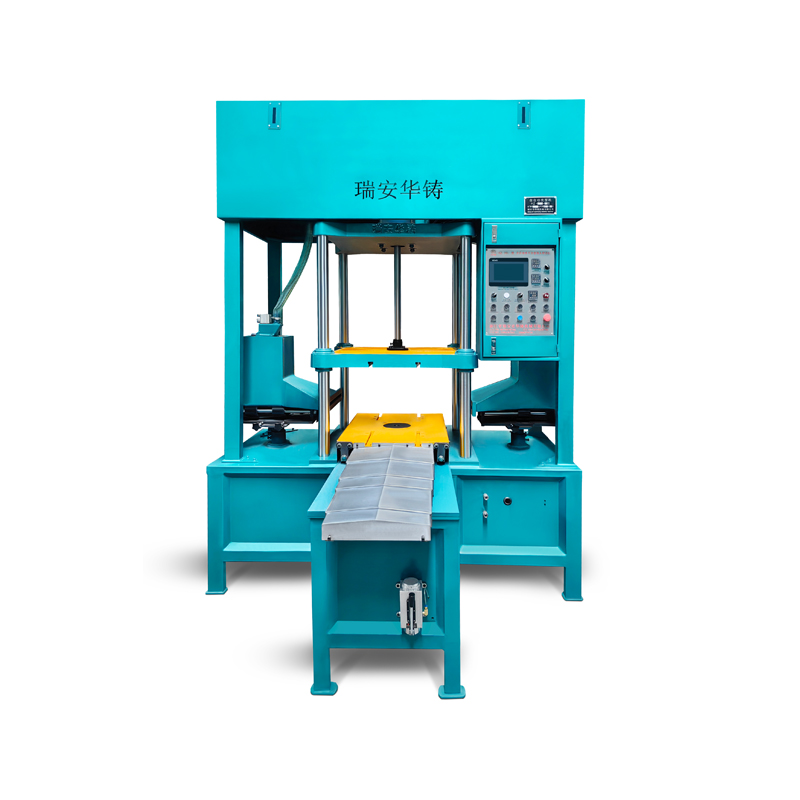
Die vollautomatische Kernschießmaschine mit Unterform-Entnahme ist eine fortschrittliche Lösung, die...
Details sehen -
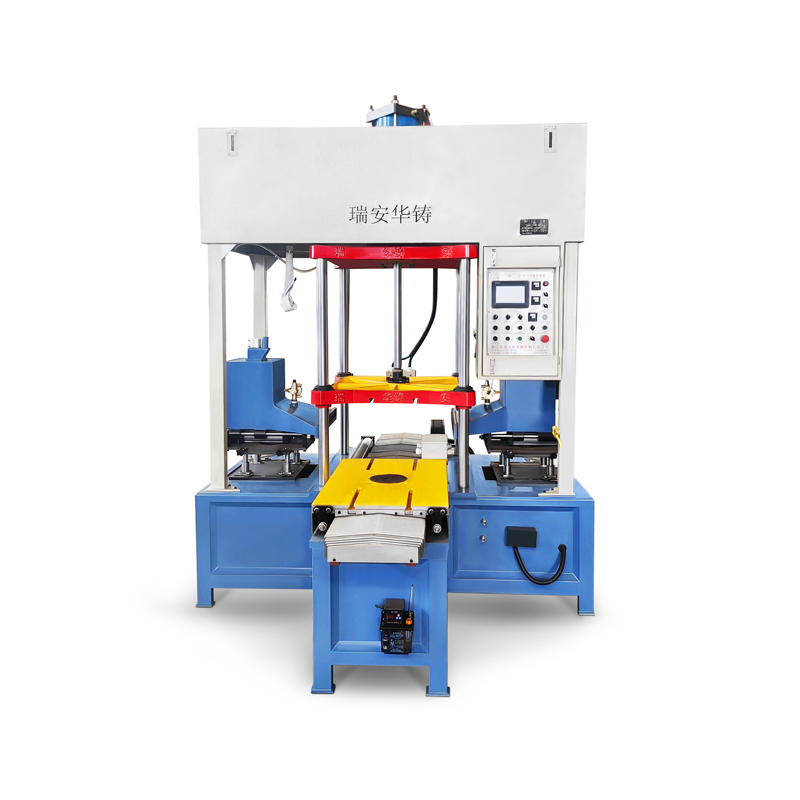
Die Kernschießmaschine mit entfernbarer Unterform ist speziell entwickelt worden, um hohe Flexibilit...
Details sehen -
Die hydraulische vollautomatische Kernaufnahmemaschine ist ein wesentliches Werkzeug für moderne Gus...
Details sehen -
Die umweltfreundliche Kernschaufelmaschine mit abnehmbarer Form ist eine leistungsstarke Lösung f...
Details sehen -
Die umweltfreundliche Kernschießmaschine vom Typ HZ800-X mit herausnehmbarem Unterformeinsatz und Tü...
Details sehen -
Die hydraulische umweltfreundliche Kern-Schießmaschine ist eine Front-End-Technologie, mit der di...
Details sehen
Willkommen in unserem Unternehmen – wir fertigen nach Ihren Entwürfen und Mustern.
Kontaktinformationen
-
 Ortschaft Haixi, Kreis Pingyang, Stadt Wenzhou, Provinz Zhejiang, China
-
 +86-13868387823
-
 +86-577-65197155
-
 +86-577-65197166
-
 13868387823@139.comhuazhultd@outlook.com
Schnelle Links
Produkte
Copyright © Ruian Huazhu Machinery Co., Ltd. Alle Rechte vorbehalten

